不锈钢非标件加工 折弯、卷筒与焊接的一站式解决方案
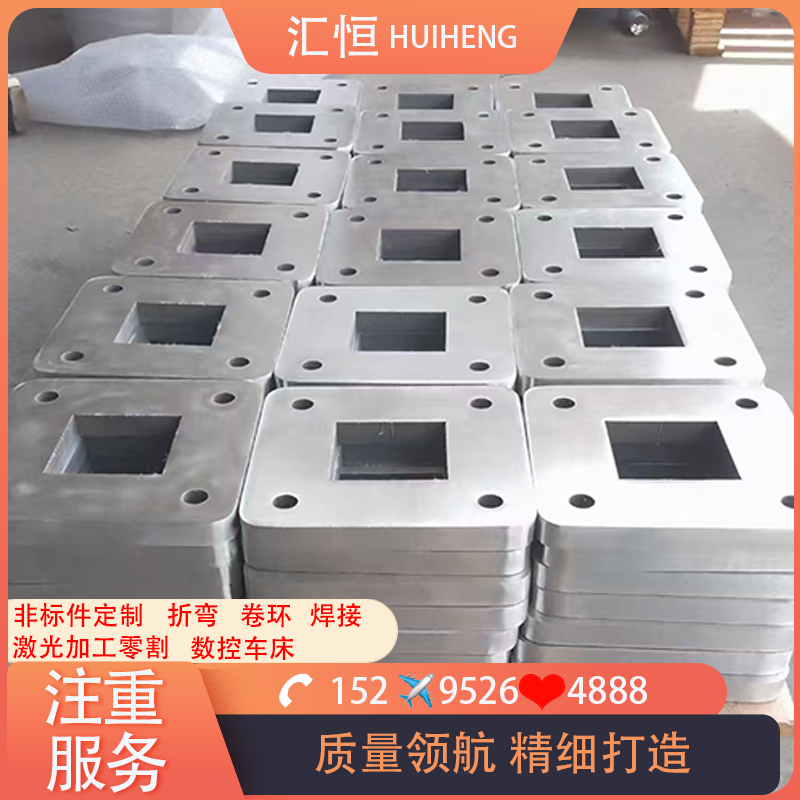
在工业制造、食品机械、化工设备及建筑装饰等领域,不锈钢非标件的需求日益增长。这类零件往往需要根据具体图纸或使用场景定制,涉及折弯、卷筒、焊接等多种工艺,对加工厂家的综合能力提出了较高要求。本文将围绕不锈钢非标件加工中的关键环节——折弯、卷筒、焊接,以及中厚板激光切割技术,为您梳理选择加工厂家时的要点与工艺优势。
一、不锈钢非标件加工的典型范围
不锈钢非标件加工通常包括以下几类:
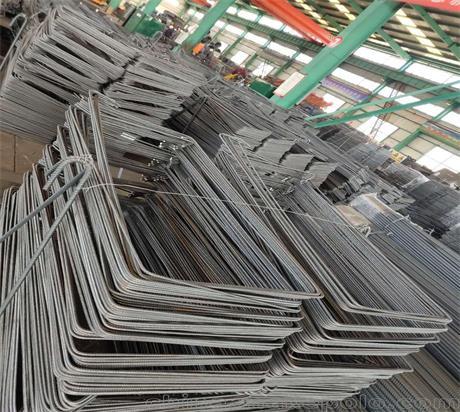
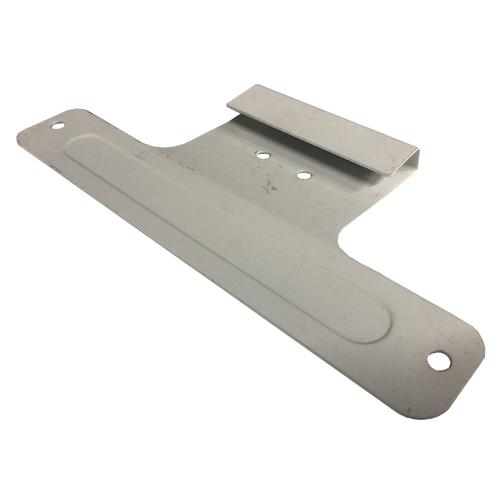
- 折弯件:如机箱机柜、支架、法兰、异形连接件等,通过折弯机将板材加工成特定角度和形状;
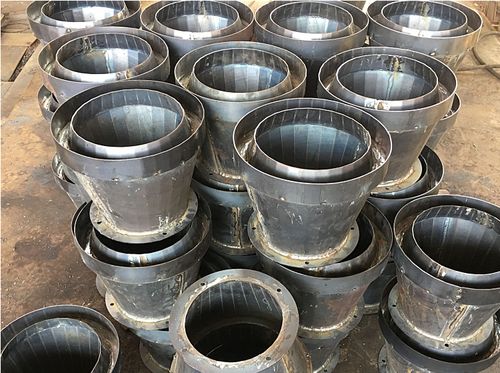
- 卷筒件:如圆筒、锥筒、管道、储罐外壁等,利用卷板机将不锈钢板卷制成圆柱或圆锥形;
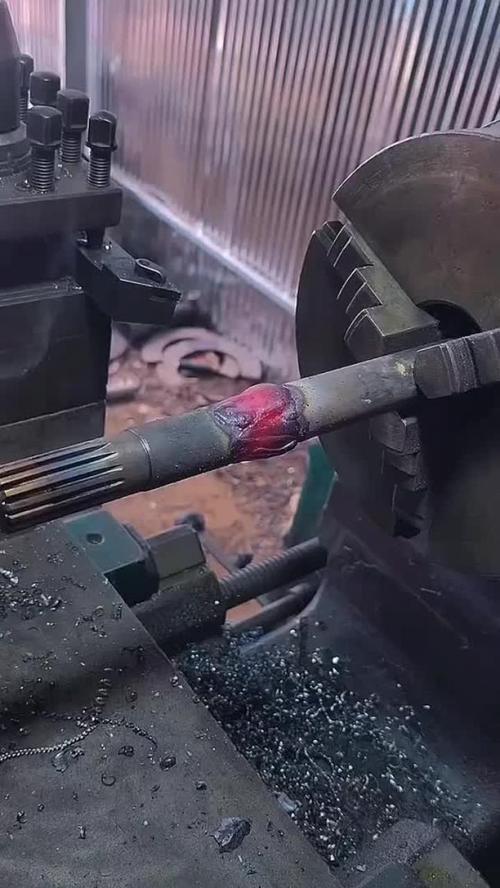
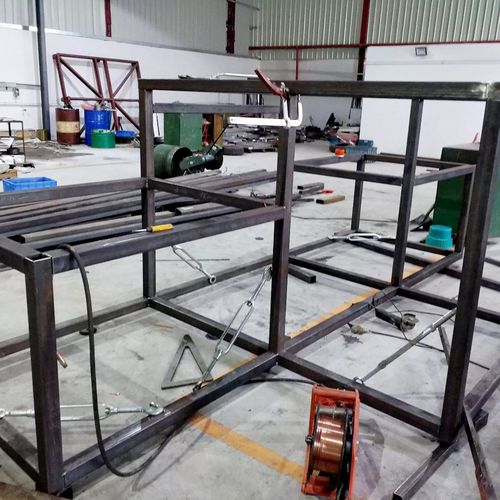
- 焊接组件:将折弯件、卷筒件及其他机加工件通过焊接组合成完整构件,如框架、容器、输送槽等。
这些零件往往批量不大,但精度和强度要求高,因此依赖经验丰富的加工厂家。
二、折弯工艺:精度与回弹控制
不锈钢折弯的难点在于材料回弹大、加工硬化明显。专业厂家会采取以下措施:
- 选用合适的折弯模具和补偿方式,减少回弹影响;
- 针对不同牌号(304、316、201等)调整折弯压力和速度;
- 对厚板折弯常采用预热或多次折弯工艺,避免开裂。
经验丰富的折弯操作员结合数控折弯机,可保证角度公差控制在±0.5°以内,满足非标件的装配要求。
三、卷筒工艺:圆度与焊缝质量
卷筒是不锈钢非标件中的常见结构,如大型筒体、法兰圈、风管等。其核心质量指标包括圆度、直线度和焊缝质量。
- 卷制前:需根据板厚和直径计算展开长度,并预留焊接坡口;
- 卷制中:使用对称式或上辊万能式卷板机,逐步调整压力,避免直边段过长;
- 卷制后:通过点焊固定,再转入焊接工序。对于薄板卷筒可一次成型;中厚板需分多次卷制,并可能配合加热消除应力。
四、焊接工艺:不锈钢的特有挑战
不锈钢焊接容易产生晶间腐蚀、热裂纹和变形,因此对焊工技术及工艺规范要求严格:
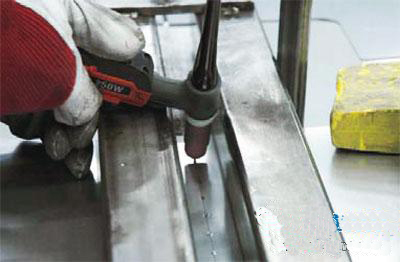
- 优先采用TIG(氩弧焊)打底,保证单面焊双面成型;
- 填充盖面可采用MIG或焊条电弧焊,并控制层间温度;
- 对于中厚板,需预热(100-150℃)并采用多层多道焊;
- 焊后需进行酸洗钝化,恢复耐腐蚀性。
拥有丰富不锈钢焊接经验的厂家,会针对不同母材匹配焊材(如304用ER308,316L用ER316L),并严格执行焊接工艺评定。
五、不锈钢中厚板激光切割:下料利器
不锈钢中厚板(通常指6mm以上,可达50mm甚至更厚)的切割质量直接影响后续折弯和焊接。相比等离子或水刀,激光切割具有以下优势:
- 切缝窄:减少材料浪费,热影响区小,避免变形;
- 精度高:可切割复杂轮廓,无需二次打磨;
- 表面质量好:无熔渣、毛刺少,尤其适合不锈钢;
- 适应性强:可切割碳钢、不锈钢、铝等多种材料。
目前,高功率光纤激光切割机(6000W-20000W)已广泛应用碳钢、不锈钢中厚板切割,配合空气或氮气辅助,可获得无氧切割面。对于超厚板(如50mm以上),仍建议采用等离子或水刀,但激光的适用范围正在不断扩展。
选择厂家时,可关注其是否配备高功率激光切割设备,并考察切割样件的断面粗糙度与垂直度。
六、如何选择可靠的不锈钢非标件加工厂家
- 设备能力:是否拥有数控折弯机、卷板机、激光切割机、焊接设备及检测仪器;
- 工艺经验:是否加工过类似材质、厚度和结构的零件,尤其是不锈钢焊接与折弯案例;
- 质量体系:是否通过ISO 9001认证,是否有完整的检验流程(如尺寸检测、焊缝探伤、钝化处理);
- 一站式服务:从切割、折弯、卷筒到焊接、表面处理能否内部完成,减少外协风险;
- 图纸沟通能力:是否能根据客户草图或样品快速优化方案,提出可制造性建议。
七、
不锈钢非标件加工是定制化制造的重要一环,折弯、卷筒、焊接及中厚板激光切割等工艺相互配合,决定了最终产品的精度与耐用性。选择具备完整工艺链和丰富经验的厂家,才能确保项目按时、按质交付。若您有相关需求,建议提前与厂家技术团队沟通,明确材质、厚度、公差及验收标准,以获得最优的加工方案。
如若转载,请注明出处:http://www.linyuany.com/product/41.html
更新时间:2026-09-28 11:50:08