焊接处打磨加工与焊接加工 工艺要点与质量控制
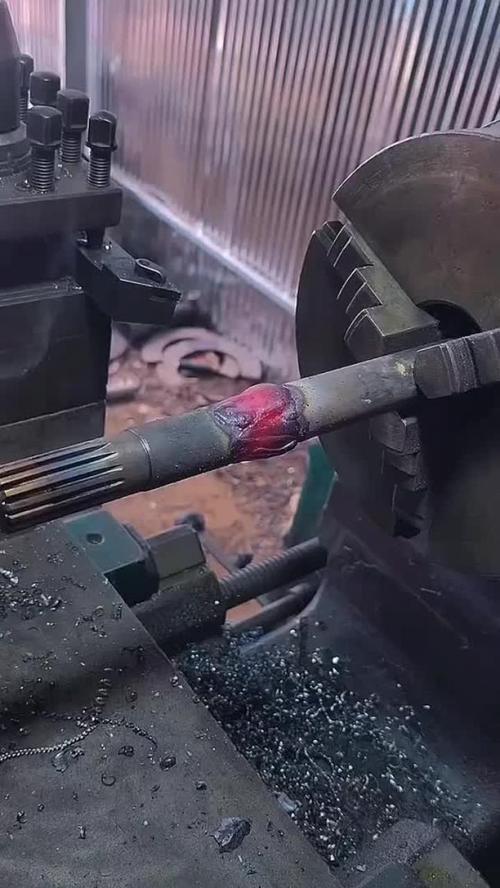
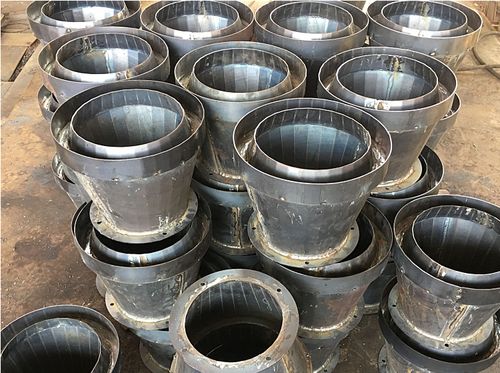
在现代制造业中,焊接加工与焊接处打磨加工作为两道紧密关联的工序,共同决定了金属结构件的最终质量。焊接加工负责将分离的金属部件通过热熔或压焊连接成一体,而焊接处打磨加工则用于消除焊缝缺陷、改善外观并提升结构性能。本文将系统介绍这两项工艺的技术要点、操作流程及质量控制方法。
一、焊接加工的基本工艺
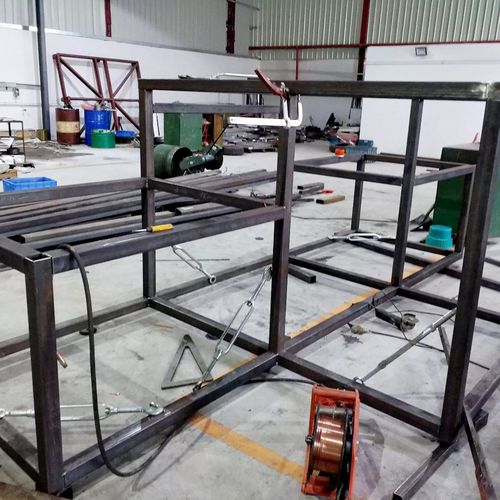
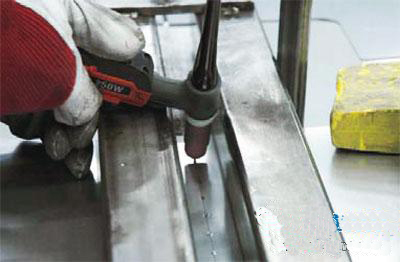
焊接加工是通过加热、加压或两者并用,使焊件达到原子间结合的一种制造方法。常见工艺包括手工电弧焊、氩弧焊、二氧化碳气体保护焊、激光焊等。选择焊接方法时需考虑材料种类、板厚、接头形式及生产批量。
焊接加工的核心要求是获得连续、致密、无缺陷的焊缝。操作中需控制焊接电流、电压、焊接速度、保护气体流量及焊条角度。焊接完成后,焊缝表面往往存在余高、飞溅、咬边、焊瘤等不规则形态,这就引出了焊接处打磨加工的必要性。
二、焊接处打磨加工的目的
焊接处打磨加工主���包括以下目标:
- 去除表面缺陷:清理飞溅、焊渣、氧化皮及局部凸起,使焊缝与母材过渡平滑。
- 改善外观质量:对外观件、装饰件或食品医疗设备,要求焊缝打磨后无显著痕迹。
- 提高疲劳强度:焊缝余高和咬边会引起应力集中,打磨可显著提升承受交变载荷的能力。
- 满足尺寸精度:部分装配面或密封面需打磨至与母材齐平。
- 便于后续处理:为涂装、电镀、无损检测提供清洁、均匀的表面。
三、焊接处打磨加工的工具与材料
根据焊缝材质和精度要求,常用打磨工具包括:
- 角磨机:配用百叶轮、砂轮片或切割片,用于粗磨和去余高。
- 直磨机:配硬质合金旋转锉,用于狭窄区域或深坡口打磨。
- 砂带机:适合大面积平面打磨,效率高且纹路均匀。
- 抛光机:用于不锈钢、铝合金的镜面打磨。
磨料选择需注意:不锈钢件应使用含铁量低的专用磨料,避免铁离子污染引起锈蚀;铝合金宜用锆刚玉或碳化硅磨料,防止堵塞。
四、焊接处打磨加工的操作流程
- 预处理:确认焊缝已充分冷却,清除焊渣和飞溅。对重要结构,先进行无损检测,避免打磨掩盖裂纹等缺陷。
- 粗磨:使用角磨机或砂带机去除余高,使焊缝略高于母材0.5~1mm。粗磨时用力均匀,避免局部过热导致组织变化。
- 精磨:换用细砂轮或百叶轮,沿焊缝方向往复打磨,使焊缝与母材圆滑过渡。过渡区宽度通常为焊缝宽度的2~3倍。
- 检查:目视或借助放大镜观察有无凹坑、划伤、过热变色。对不锈钢,需进行酸洗钝化恢复耐蚀性。
五、常见缺陷与控制措施
打磨过程中可能产生新的缺陷,需提前预防:
- 过热变色:高速打磨使局部温度升高,不锈钢表面出现回火色,降低耐蚀性。应控制转速并间歇冷却。
- 磨削裂纹:硬质材料或高碳钢过热后急冷易开裂。建议使用切削液或降低线速度。
- 壁厚减薄:过度打磨造成构件承载能力下降。操作时保留加工余量,定期测量厚度。
- 纹理混乱:多个方向打磨造成表面不均匀,影响外观。应统一打磨方向并与原表面纹路一致。
六、焊接加工与打磨的衔接管理
焊接加工和打磨加工并非独立工序,应建立以下衔接制度:
- 工艺卡先行:明确哪些焊缝需要打磨、打磨等级(如外观级、精密级)及检测标准。
- 分工序检验:焊接完成后先检焊缝内部质量,再交打磨。打磨后复查表面及尺寸。
- 防污染控制:打磨区域与焊接区隔离,防止打磨粉尘污染焊接熔池。不锈钢和铝合金件须使用专用工具。
七、
焊接处打磨加工是焊接加工的必要延伸,而不是简单的表面美化。科学选择打磨工具、严格控制操作过程、将焊接与打磨纳入统一质量管理体系,才能实现结构安全、外观精美、性能可靠的产品目标。对于从事金属制造的企业和技术人员,掌握这两项工艺的配合要点,是提升核心竞争力的关键之一。
如若转载,请注明出处:http://www.linyuany.com/product/48.html
更新时间:2026-09-28 19:25:10