云南圆管焊接加工生产 技术要点与产业发展概览
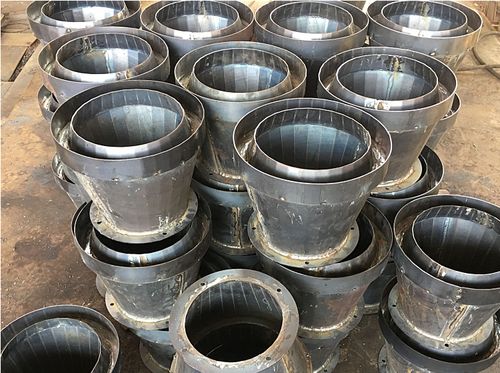
云南圆管焊接加工生产是金属结构制造与建筑安装工程中的重要环节,在省内工业厂房、市政工程、交通运输及能源设施等领域有着广泛的应用。圆管焊接加工质量直接影响结构的安全性和耐久性,因此从材料选择、焊接工艺到质量检测,每个环节都有严格的技术要求。
一、圆管焊接的主要加工方式
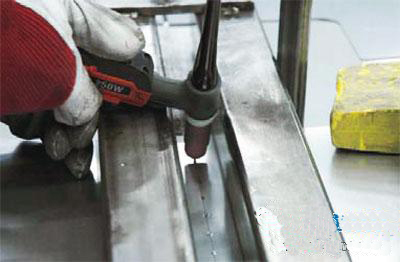
针对圆管的形状特点,常用的焊接加工方式包括手工电弧焊、氩弧焊、二氧化碳气体保护焊以及埋弧自动焊等。手工电弧焊设备简单、适应性强,适合现场安装和维修;氩弧焊焊缝质量高、成型美观,常用于不锈钢圆管或对洁净度要求较高的场合;二氧化碳气体保护焊效率高、成本适中,在大批量生产中应用广泛;埋弧焊则适合厚壁圆管的长焊缝焊接。
二、焊接工艺关键控制点
圆管对接时,首先要做好坡口加工与清洁,去除油污、锈蚀和水分。管壁较厚时应开V形或U形坡口,保证焊透。组对时需控制错边量和间隙,通常错边量不应超过壁厚的10%,且不大于2mm。焊接过程中要控制线能量,避免因热输入过大导致晶粒粗化或热影响区性能下降。对于要求全焊透的接头,可采用氩弧焊打底、手工电弧焊或气保焊填充盖面的组合工艺。
焊前预热和焊后缓冷对预防裂纹非常重要,尤其对于Q345、Q390等低合金高强钢圆管,应根据板厚和环境温度确定预热温度。云南地处高原,昼夜温差大、空气湿度变化明显,焊接时应采取防风防雨措施,户外作业时适当增加预热温度,并控制层间温度。
三、焊接变形与残余应力控制
圆管焊接极易产生收缩变形和弯曲变形。生产中可通过对称施焊、分段退焊、刚性固定等方法来减小变形。对于长管节对接,宜采用两人对称施焊或焊后立即进行矫形。若对尺寸精度要求较高,可在焊后进行整体或局部热处理,以消除残余应力,稳定结构尺寸。
四、质量检测与验收
圆管焊接完成后,应按设计要求和相关标准进行检验。外观检查包括焊缝余高、宽度、咬边、气孔、夹渣等。内部缺陷检测常用射线探伤或超声波探伤,重要承力焊缝通常要求达到二级或一级焊缝标准。对于压力管道或承受动载荷的圆管结构,还需进行水压试验或气密性试验,确保无泄漏。
五、云南本地加工生产特点
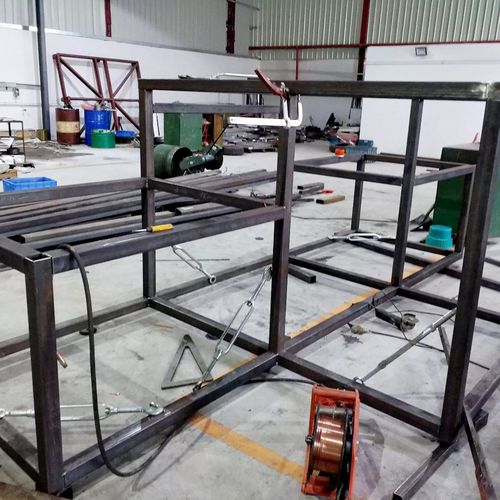
云南的圆管焊接加工企业多集中在昆明、曲靖、玉溪等工业基础较好的地区,服务领域涵盖建筑钢结构、桥梁护栏、输电铁塔、通风管道、给排水管道以及矿山设备等。由于云南地形复杂、运输成本较高,本地化加工优势明显——靠近项目现场可减少长途运输和二次倒运,同时便于根据施工进度灵活调整生产计划。
在选择圆管焊接加工厂家时,建议重点关注其是否具备相应的焊接工艺评定、焊工资质及检测手段,并考察其在类似工程中的实际业绩。签订加工合同前,应明确材质标准、焊缝等级、尺寸公差、表面处理及验收方式,以避免后期争议。
云南圆管焊接加工生产正朝着规范化、专业化的方向发展。随着省内基础设施建设和制造业升级的持续推进,对焊接质量、生产效率和环保水平的要求也将不断提高,推动本地加工企业引入自动化焊接设备和数字化管理手段,进一步提升市场竞争力。
如若转载,请注明出处:http://www.linyuany.com/product/50.html
更新时间:2026-09-28 00:01:44