焊接、打磨与粉末加工产线粉尘危害及综合治理方案
在金属加工行业中,打磨、焊接和粉末加工是常见的三大工艺环节,但这些工序都会产生大量粉尘,尤其是微细颗粒物。这些粉尘不仅恶化工作环境,更会侵入设备配合间隙,加速磨损、导致卡滞,甚至引发设备故障和安全事故。因此,深入理解粉尘来源、危害及控制措施,对于保障产线稳定运行和员工健康至关重要。
一、粉尘来源与特性
- 打磨粉尘:砂轮或砂带与金属摩擦产生微米级金属屑和磨料颗粒,粒径多在0.1~10μm之间,具有尖锐棱角和高硬度。
- 焊接烟尘:焊条、焊丝及母材在高温下蒸发氧化,冷凝形成亚微米级金属氧化物(如Fe₂O₃、MnO、SiO₂),粒径通常小于1μm,易漂浮且粘附性强。
- 粉末加工粉尘:在筛分、破碎、混合、喷涂等环节,细粉(尤其是<50μm的组分)极易扬散,部分可燃粉尘(如铝粉、钛粉)还存在爆炸风险。
这些细小颗粒随气流扩散,可长时间悬浮于车间空气中,并进入设备内部的导轨、轴承、齿轮、气缸等配合间隙。
二、粉尘对设备的危害机理
- 磨粒磨损:硬质颗粒嵌入摩擦副表面,加剧研磨,使配合间隙增大、精度下降。
- 堵塞与卡滞:粉尘与油脂混合形成油泥,堵塞油路和微小间隙,造成运动部件卡死。
- 腐蚀与氧化:活性金属粉尘吸湿后引发电化学腐蚀。
- 电气故障:导电粉尘进入电控柜、电机或传感器,导致短路或信号异常。
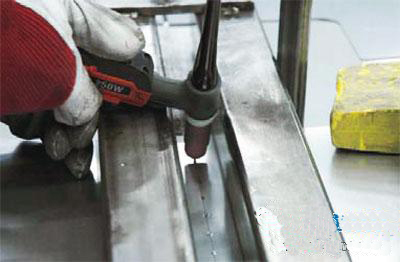
- 焊接质量影响:粉尘污染焊缝区域,增加气孔、夹渣风险。
三、综合治理措施
1. 源头抑制
- 打磨:采用湿式打磨或封闭式打磨房,打磨点设置局部吸尘罩(要尽可能地靠近尘源)。
- 焊接:使用低尘焊材和焊接工艺(如双脉冲、低飞溅),在焊枪附近安装烟尘净化器(随焊吸烟)。
- 粉末加工:尽量采用密闭管道输送,减少落差扬尘,投料口设置防尘帘。
2. 通风与除尘系统
- 设计合理的局部排风(LEV),风速应达到控制风速(一般0.5~1.5m/s,视工艺而定)。
- 选用适合的除尘器:滤筒除尘器对微细粉尘效率高,湿式除尘器适用于易燃易爆粉尘。
- 定期清灰,避免二次扬尘,除尘管道应避免水平段积灰。
3. 个体防护与健康监护
- 为员工配备防尘口罩(如KN100/N95级别)、护目镜、防护服。
- 定期监测车间粉尘浓度,确保符合国家职业接触限值(如总尘8mg/m³、呼尘4mg/m³,具体参照GBZ 2.1)。
- 实施岗前、在岗和离岗职业健康检查。
4. 设备防护与维护
- 对关键配合部位采用迷宫密封、正压吹扫或伸缩式防护罩。
- 使用长效润滑脂并定期更换,避免粉尘进入。
- 电气柜保持微正压或采用防尘等级IP6X的元件。
- 制定预防性维护计划,及时清理积尘、检查间隙变化。
5. 管理措施
- 建立粉尘防爆和清扫制度,避免粉尘堆积(尤其可燃粉尘场所)。
- 培训操作人员理解粉尘危害及除尘设备操作。
- 通过工艺优化(如自动化、机器人打磨/焊接)减少人员接触。
四、工程案例分析
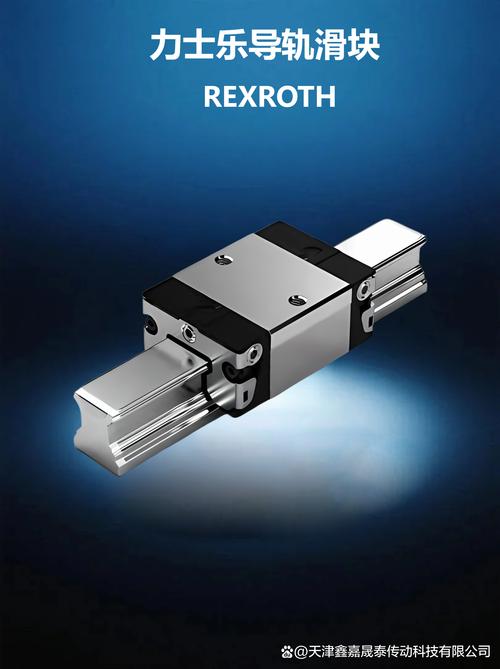
某金属结构件厂焊接与打磨产线原粉尘浓度达15mg/m³,设备导轨每两周即因粉尘磨损而需要调整。通过安装移动式焊接烟尘净化器、打磨点设置固定吸尘罩、改造除尘系统,并引入迷宫+正压防护的导轨滑块,车间粉尘浓度降至2.8mg/m³,设备精度维持周期延长至6个月,焊接合格率也从92%提升至98%。
五、
打磨、焊接、粉末加工产生的微细粉尘是产线设备可靠性的隐形杀手,却常被视为“工艺必然”。有效控制需坚持“源头抑制、通风除尘、个体防护、设备密封、管理维护”五位一体的原则,确保细小颗粒不进入配合间隙。这不仅是设备维护问题,更是安全生产和职业健康的核心要求。通过综合治理,可实现清洁生产与设备长寿的双重目标。
如若转载,请注明出处:http://www.linyuany.com/product/43.html
更新时间:2026-09-28 05:49:45