工业铝型材安全围栏焊接加工 工艺要点与质量控制指南
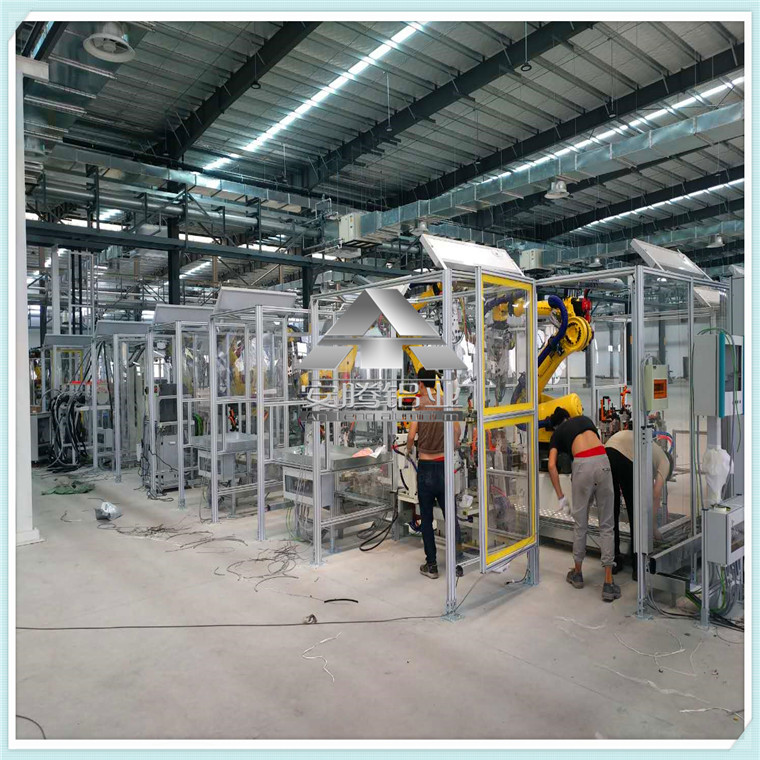
工业铝型材安全围栏因其轻量化、耐腐蚀、易组装等特性,广泛应用于自动化生产线、机器人工作站、仓储物流等区域的安全隔离。铝型材的连接方式通常以螺栓螺母、专用配件为主,焊接加工并非其首选工艺。但在某些特殊场景下(如需要更高刚性、更简洁外观或避免配件松动的场合),焊接加工仍是一种可行选择。本文将围绕工业铝型材安全围栏的焊接加工,探讨其工艺特点和注意事项。
一、铝型材焊接的难点与适用范围
工业铝型材多为6系铝合金(如6063),具有良好的挤压性能和耐蚀性,但其焊接性相对较差:热导率高、线膨胀系数大,焊接时易产生变形、热裂纹和气孔;焊接会破坏型材表面的阳极氧化膜,导致焊缝及热影响区耐腐蚀性下降。因此,焊接加工通常仅适用于以下情况:对围栏整体刚性要求极高、无法通过配件实现可靠连接,或围栏需要承受较大冲击载荷。对于常规安全围栏,仍推荐使用专用连接件组装。
二、焊接方法与工艺选择
铝型材焊接常用方法包括:
- MIG焊(熔化极惰性气体保护焊):生产效率高,适合中等厚度型材,推荐使用脉冲MIG焊以减少热输入。
- TIG焊(钨极惰性气体保护焊):焊缝质量好,适合薄壁型材和外观要求高的部位,但速度较慢。
- 激光焊:热影响区小、变形小,适合精密围栏框架,但设备成本较高。
焊接前需彻底清除坡口及两侧的氧化膜和油污(使用不锈钢刷或化学清洗),并采用合适的夹具刚性固定,以控制变形。焊接材料应选用与母材匹配的铝焊丝(如4043或5356)。
三、焊接加工对围栏结构的影响
安全围栏通常由立柱、横梁、网片等组成,焊接节点多位于角部或T形接头。焊接时需注意:
- 避免在应力集中处(如立柱与横梁连接处)产生未熔合或咬边;
- 控制焊接热输入,采用分段退焊、对称焊接等工艺减小变形;
- 焊缝应打磨平滑,避免尖角或凸起,防止人员刮伤;
- 焊接后需进行表面处理(如喷涂或阳极氧化修复),以恢复耐腐蚀性。
四、质量控制与检验
焊接完成后的围栏应进行以下检验:
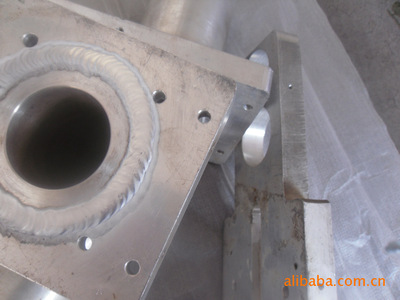
- 外观检查:焊缝应连续、均匀,无裂纹、气孔、咬边等缺陷;
- 尺寸精度:围栏对角线偏差、垂直度等应符合设计要求;
- 强度试验:对关键焊缝进行抽样拉力测试或整体载荷试验;
- 防腐处理:焊接区域需做防腐涂层,并检查涂层附着力。
五、结论
工业铝型材安全围栏的焊接加工是一种补充性工艺,需充分考虑铝型材的焊接特性,通过合理的焊前准备、工艺参数控制和焊后处理来保证围栏的安全性与耐久性。在实际应用中,建议优先采用配件组装方式;若确需焊接,应制定专项焊接工艺规程,并加强过程质量控制,确保围栏满足安全防护要求。
如若转载,请注明出处:http://www.linyuany.com/product/60.html
更新时间:2026-11-17 02:52:28